
Daelong, un producător de matrițe de injecție din China, cu peste 30 de ani de experiență în industrie, oferă soluții de scule de precizie pentru producția de ambalaje din plastic de mare volum. The96-Cavitate 29 25 Gât Mat Preform Pet Cu poarta de supapă cu aceste proiectat pentru fabricarea preformelor din PET, combinând un aspect cu cavitate înaltă, un sistem de canal cald controlat și compatibilitate cu echipamente de producție automate pentru a susține o producție constantă pentru aplicații de ambalare zilnică a băuturilor, alimentelor și chimice.
O matriță de preforme PET de înaltă performanță afectează direct eficiența producției, consistența dimensională, utilizarea materialului și calitatea sticlei în aval. O configurație cu 96 de cavități permite producătorilor să producă mai multe preforme în fiecare ciclu de injecție, în timp ce un sistem de canal fierbinte cu valvă cu ac ajută la controlul livrării topiturii la porțile individuale. Pentru producătorii care folosesc mașini de turnare prin injecție Nestal compatibile și automatizare robotică cu cinci stații, designul corect al matriței poate sprijini o producție stabilă și repetabilă. Acest articol explică principiile de lucru ale matriței, alegerile cheie ale materialelor, avantajele inginerești, criteriile de selecție, cerințele de întreținere și considerațiile practice pentru evaluarea investiției în matriță de preforme PET cu cavitate mare.
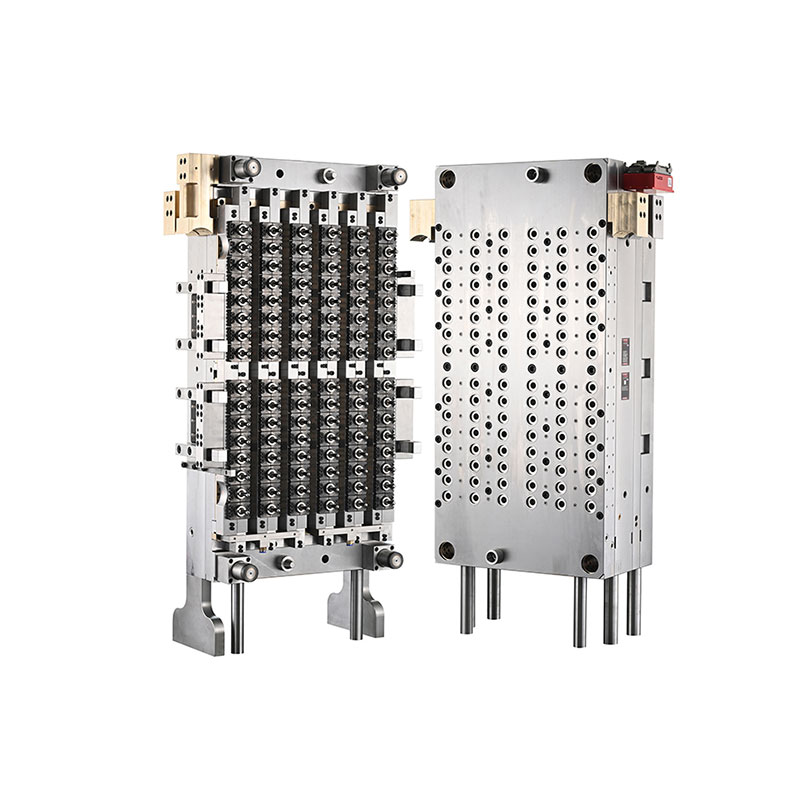
Preformele PET sunt componente turnate prin injecție care sunt ulterior reîncălzite și turnate prin întindere-suflare în sticle sau alte recipiente. Dimensiunile lor, distribuția materialului, geometria gâtului și starea suprafeței influențează performanța ambalajului finit.
O matriță cu 96 de cavități conține 96 de poziții individuale de cavități, permițând unui sistem de turnare prin injecție configurat corespunzător să formeze până la 96 de preforme într-un ciclu complet de turnare. Acest aranjament este potrivit în special pentru producătorii care caută o capacitate de producție substanțială fără a se baza pe numeroase mașini de turnat separate.
Specificația gâtului 29/25 identifică designul de finisare a gâtului dorit. Cumpărătorii ar trebui să confirme profilul precis al filetului, dimensiunile de etanșare, compatibilitatea închiderii și desenul relevant pentru finisarea gâtului înainte de a comanda. Aceste detalii determină dacă preforma finită se va potrivi cu capacul și procesul de suflare a sticlei.
Conform informațiilor despre produs Daelong, această matriță este proiectată pentru mașinile de turnat prin injecție Nestal echipate cu un sistem robot cu cinci stații. Compatibilitatea reală ar trebui să fie confirmată cu modelul de mașină al cumpărătorului, dimensiunile platanului, capacitatea de injecție și configurația automatizării.
În turnarea prin injecție cu cavitate înaltă, distribuirea uniformă a PET-ului topit în toate cavitățile este o provocare majoră în inginerie. Variațiile de temperatură de topire, presiune, rezistență la curgere sau performanță a porții pot cauza diferențe în greutatea preformei, aspectul și acuratețea dimensională.
Un sistem de canal fierbinte cu robinet cu ac utilizează un bolt de supapă mobil pentru a controla deschiderea și închiderea porții. Sistemul este conceput pentru a gestiona intrarea topiturii în fiecare cavitate și poate ajuta la producerea unor zone de poartă mai curate și o umplere mai consistentă atunci când este proiectat, întreținut și sincronizat corect cu procesul de injecție.
Daelong specifică un sistem de canal cald cu poartă de supapă din seria PC-VG pentru acest model. Rezultatele finale depind de designul general al canalului fierbinte, starea știfturilor supapei, controlul temperaturii, setările de injecție, performanța de răcire și pregătirea rășinii PET. Cumpărătorii ar trebui să solicite o încercare a mucegaiului și o evaluare a mostrelor pentru a verifica performanța în condițiile lor reale de funcționare.
Selectarea materialului este esențială pentru o matriță de preforme PET cu cavitate mare, deoarece componentele individuale experimentează combinații diferite de căldură, presiune, frecare și mișcări mecanice repetate. Oțelurile adecvate pentru scule și materialele cu canal fierbinte ajută la susținerea stabilității dimensionale, rezistenței la uzură și a funcționării fiabile pe termen lung.
Următorul tabel rezumă materialele și informațiile de inginerie publicate de Daelong pentru această matriță.
| Componentă | Material specificat | Duritate publicată | Scopul ingineriei |
|---|---|---|---|
| Cavitatea și miezul | otel german 2316 | HRC 42–45; întărire de precizie până la HRC 50–54 | Formează geometria preformei și susține rezistența la uzură |
| Inel de gât | otel german 2316 | HRC 45–50 | Formează finisajul gâtului și interfața de închidere |
| Bolt de supapă | Oțel japonez SKD51 | HRC 58–60 | Controlează deschiderea și închiderea porții |
| Duza cu canal fierbinte | cupru beriliu din SUA | HRC 37 | Sprijină transferul de căldură în ansamblul duzei |
| Placa distribuitoare | Oțel H13 | HRC 35–38 | Sprijină structura distribuitorului canalului cald |
| Placa de baza | Oțel pentru scule P20 | HRC 27–32 | Oferă suport structural pentru ansamblul matriței |
Notă: Valorile de duritate de mai sus urmează specificațiile publicate pe pagina produsului. Cumpărătorii trebuie să confirme certificatele finale ale materialelor, starea de tratare termică, specificațiile componentelor și înregistrările de inspecție în documentația tehnică aprobată.
Daelong raportează, de asemenea, toleranțe de prelucrare de 0,003–0,005 mm, interschimbabilitatea componentelor de până la 90% și concentricitatea grosimii peretelui preformei de ±0,0075 mm la L = 100 mm. Acestea sunt puncte importante de evaluare tehnică; metodele lor de măsurare, locațiile de inspecție și criteriile de acceptare trebuie convenite înainte de acceptarea producției.
Avantajul principal al unei configurații cu 96 de cavități este capacitatea sa de a forma multe preforme în fiecare ciclu. Atunci când este asociat cu o mașină de injecție de dimensiuni adecvate, umplere echilibrată, răcire eficientă și manipulare automată, acest aspect poate ajuta producătorii să mărească producția, utilizând în același timp mai bine spațiul de producție.
Cu toate acestea, numărul real de preforme acceptabile produse pe oră depinde de timpul ciclului, disponibilitatea mașinii, stabilitatea procesului, întreținerea planificată și procentul de piese respinse. Prin urmare, planificarea producției ar trebui să utilizeze date de încercare verificate, mai degrabă decât numărul de cavități.
Greutatea constantă a preformei, dimensiunile gâtului și grosimea peretelui sunt esențiale pentru turnarea prin întindere-suflare în aval. Diferențele dintre cavități pot duce la distribuția neuniformă a materialului, rezistența inconsecventă a sticlei sau rate crescute de respingere.
Un canal fierbinte bine conceput, componente ale matriței fabricate cu precizie și o răcire echilibrată pot ajuta la reducerea acestor variații. Prelevarea de rutină și identificarea cavității sunt utile pentru detectarea problemelor înainte ca acestea să afecteze un lot mare de producție.
Daelong identifică o structură de cavitate interschimbabilă drept unul dintre avantajele inginerești ale matriței. Componentele înlocuibile pot simplifica întreținerea vizată, deoarece o secțiune uzată sau deteriorată poate fi întreținută fără a înlocui întregul ansamblu matriță.
Cumpărătorii ar trebui să confirme domeniul real de interschimbabilitate, disponibilitatea pieselor de schimb, procedurile de înlocuire și cerințele de verificare dimensională. Aceste detalii ajută echipele de întreținere să estimeze timpul de nefuncționare și să pregătească inventarele de rezervă adecvate.
Fabricarea de preforme de mare viteză depinde de mai mult decât de performanța injecției. Echipamentele robotizate de manipulare, răcire, transport, inspecție și suflare din aval trebuie să funcționeze împreună. Compatibilitatea cu sistemul de automatizare prevăzut ajută la reducerea manipulării manuale și susține un flux de lucru de producție mai previzibil.
Finisajul gâtului 29/25 și aspectul cu 96 de cavități fac ca acest tip de matriță să fie relevant pentru operațiunile de ambalare care necesită volume substanțiale de preforme PET. Adecvarea sticlei finite depinde de designul gâtului, greutatea preformei, gradul de rășină, geometria sticlei și condițiile de umplere prevăzute.
Nu fiecare finisaj al gâtului 29/25 este interschimbabil cu fiecare capac de sticla sau linie de umplere. Producătorii ar trebui să verifice desenele de închidere, caracteristicile de inviolabilitate, cerințele de etanșare și standardele de ambalare aplicabile înainte de a se angaja la proiectarea matriței.
Selectarea unei matrițe cu cavitate înaltă necesită o revizuire a întregului sistem de producție, mai degrabă decât o comparație a numărului de cavități sau doar a prețurilor de achiziție. O matriță adecvată din punct de vedere tehnic ar trebui să se potrivească cu mașina, rășina, designul sticlei, obiectivul de producție și resursele de întreținere disponibile în fabrică.
Pentru detalii suplimentare despre produs, consultați matrița de preforme PET cu gât 29/25 de la Daelong cu 96 de cavități și gamă mai largă de soluții de matriță pentru preforme PET.
Chiar și o matriță proiectată cu precizie necesită întreținere regulată pentru a susține o performanță constantă. Într-un sistem cu 96 de cavități, o mică problemă care afectează mai multe cavități poate genera un număr substanțial de piese defecte dacă rămâne nedetectată.
Întreținerea preventivă poate reduce timpul neașteptat și poate face înlocuirea componentelor mai previzibilă. Intervalul de întreținere adecvat trebuie să se bazeze pe condițiile de producție, calitatea rășinii, orele de funcționare, rezultatele inspecției și recomandările producătorului.
O matriță de preforme PET cu 96 de cavități conține 96 de cavități de turnare și poate produce până la 96 de preforme pe ciclu complet de injecție atunci când toate cavitățile funcționează corect. Producția reală depinde de timpul ciclului, de performanța mașinii și de ratele de acceptare a produsului.
Denumirea 29/25 identifică configurația prevăzută pentru finisarea gâtului. Dimensiunile exacte și interfața de închidere ar trebui confirmate folosind desenul ingineresc aprobat pentru a asigura compatibilitatea cu capacul și designul sticlei selectate.
Un sistem de poartă cu supapă cu ac controlează intrarea topiturii prin știfturile mobile ale supapei. Cu setări de design și proces adecvate, poate îmbunătăți consistența porții, poate sprijini umplerea controlată și poate reduce anumite defecte legate de poartă în turnarea prin injecție de volum mare.
Daelong specifică compatibilitatea cu mașinile de turnat prin injecție Nestal echipate cu un sistem robot cu cinci stații. Cerințele precise ale modelului de mașină și ale interfeței trebuie confirmate înainte de a comanda, inclusiv forța de strângere, capacitatea de injecție, dimensiunile platanului și detaliile automatizării.
Specificațiile publicate includ oțel german 2316 pentru cavitate, miez și inel de gât; Japonia oțel SKD51 pentru știftul supapei; cupru beriliu pentru duza canalului cald; Oțel H13 pentru placa distribuitorului; și oțel pentru scule P20 pentru placa de bază. Cerințele finale privind materialul și duritatea trebuie confirmate în specificația de achiziție.
Producătorii ar trebui să mențină temperaturi echilibrate ale canalului fierbinte, parametri adecvați de injecție, răcire eficientă și suprafețe de turnare curate. Eșantionarea regulată cavitate cu cavitate și întreținerea preventivă ajută la identificarea abaterilor înainte ca acestea să provoace respingeri larg răspândite.
Furnizați desenul de finisare a gâtului, greutatea și dimensiunile preformei, aplicarea dorită a sticlei, modelul mașinii de injectare, ținta de producție, specificațiile rășinii, cerințele de automatizare și programul de livrare preferat. Aceste detalii ajută producătorul să evalueze compatibilitatea și să pregătească o propunere mai precisă.
O matriță de preforme din PET cu 96 de cavități cu un sistem de poartă cu supapă cu ac poate fi o investiție valoroasă pentru producătorii de ambalaje care caută capacitate mare de producție, calitate repetabilă a preformei și compatibilitate cu operațiunile automate de turnare prin injecție. Valoarea sa pe termen lung depinde de inginerie de precizie, materiale adecvate, umplere și răcire echilibrată, integrarea fiabilă a mașinii și întreținerea disciplinată.
Daelong combină experiența sa în fabricarea matrițelor de injecție cu un design de produs destinat producției de preforme PET de volum mare. Înainte de a lua o decizie de cumpărare, producătorii ar trebui să evalueze desenele tehnice, să confirme compatibilitatea mașinii și să stabilească criterii clare de acceptare pentru testele de matriță și livrarea finală.
Căutați o soluție fiabilă de matriță de preforme PET pentru linia dvs. de producție? Contactați Daelongpentru a discuta despre specificațiile gâtului 29/25, designul preformelor, configurația mașinii și cerințele de ieșire. Vizitați pagina produsului sau contactați-ne pentru a solicita detalii tehnice și o cotație adaptată nevoilor dumneavoastră de producție.


